
 English
 Deutsch
 Español
 中文简体


Kunststoff ist das Material, auf das die meisten Designer zurückgreifen, wenn sie etwas Leichtes, Robustes und kostengünstig zu formendes Material benötigen, und es ist von Natur aus auch ein Isolator. Auf der Oberfläche sammelt sich statische Aufladung, Staub haftet daran und elektromagnetische Störungen dringen durch ein Kunststoffgehäuse, als ob die Wand gar nicht vorhanden wäre. Eine leitfähige Beschichtung auf Kunststoff ist die übliche Antwort, aber sie funktioniert nur dann gut, wenn sie aufgrund des darunter liegenden Polymers und nicht aufgrund der auf einem Datenblatt aufgedruckten Leitfähigkeitszahl ausgewählt wird.
Nach mehr als einem Jahrzehnt der Entwicklung ionischer Flüssigkeiten und funktioneller Additive für Polymer- und Elektronikanwendungen konnten wir beobachten, wie sich dasselbe Muster wiederholte: Die Chemie ist selten der Schwachpunkt. Haftung, Vorbehandlung, Aushärtungskontrolle und die Art und Weise, wie ein beschichtetes Teil abschließend geerdet wird, entscheiden darüber, ob das Projekt in der Praxis Bestand hat.
Inhalt
- 1 Warum sich eine leitfähige Beschichtung auf Kunststoff lohnt
- 2 Wie leitfähige Beschichtungen tatsächlich auf einem Polymer funktionieren
- 3 Vergleich der gängigen Beschichtungsmethoden
- 4 An der Haftung scheitern die meisten Projekte
- 5 Eine praktische Anwendungssequenz
- 6 Was Sie vor der Skalierung messen sollten
- 7 Anpassen der Route an das Teil
- 8 Wenn Compoundieren besser ist als Beschichten
- 9 Auswahl der Chemie hinter dem Additiv
- 10 Ein Projekt auf Kurs halten
Warum sich eine leitfähige Beschichtung auf Kunststoff lohnt
Bei einem Metallteil ist die Leitfähigkeit eine Eigenschaft des Grundmaterials. Bei einem Kunststoffteil handelt es sich um etwas, das der Oberfläche hinzugefügt wird, und dieser Unterschied prägt die gesamte technische Aufgabe. Drei Anforderungen bestimmen die meisten Projekte:
- Statische Kontrolle. Handhabungsschalen, Klebebandträger und Verpackungsfolien benötigen einen kontrollierten Weg zur Erde, damit sich keine Ladung aufbaut und sich nicht in empfindliche Elektronik entlädt.
- Elektromagnetische Abschirmung. Eine leitende Schicht auf einem Gehäuse dämpft Störungen, die sich in das Gehäuse hinein und aus dem Gehäuse heraus bewegen, weshalb beschichteter Kunststoff in Instrumentierungs- und Kommunikationshardware nach wie vor weit verbreitet ist.
- Funktionsschaltungen. Membranschalter, Touch-Oberflächen und gedruckte Antennen verwenden leitfähige Tinten, um kleine Ströme über eine flexible Folie zu leiten.
Die Leistung wird normalerweise als Oberflächenwiderstand in Ohm pro Quadrat ausgedrückt: ungefähr 10 4 bis 10 6 Ohm/Quadrat ist leitend, 10 6 bis 10 9 dissipativ und 10 9 bis 10 12 antistatisch, während die Abschirmung normalerweise 10 erfordert 0 bis 10 2 Ohm/Quadratmeter Wenn Sie wissen, welches Band Ihr Produkt tatsächlich benötigt, sparen Sie Geld, da eine kohlenstoffgefüllte Beschichtung oft die gleiche Aufgabe erfüllt wie eine Silberbeschichtung und das zu einem Bruchteil der Kosten.
Wie leitfähige Beschichtungen tatsächlich auf einem Polymer funktionieren
Eine Beschichtung ist ein dünner Film, keine Metallplatte. Es handelt sich um ein Bindemittel, meist Acryl, Epoxidharz, Polyurethan oder ein wasserbasiertes Harz, das etwas Leitfähiges trägt.
Füllstoffbasierte Systeme
Ruß, Graphit, Silberflocken, Nickel und versilbertes Kupfer wirken alle auf die gleiche Weise: Ab einer bestimmten Beladung berühren sich die Partikel und bilden ein Netzwerk durch den getrockneten Film. Unterhalb dieser Schwelle steigt der Widerstand steil an, weshalb Füllstoffmenge, Mischzeit, Filmdicke und Aushärtungszeitplan so wichtig sind. Eine leicht unterfüllte oder ungleichmäßig besprühte Folie kann Megaohm anzeigen, während die Spezifikation Kiloohm verspricht.
Ionische und intrinsisch leitfähige Systeme
Ionische Flüssigkeiten, quartäre Ammoniumsalze und verwandte Chemikalien bewegen Ionen statt Elektronen und sorgen so für eine sanfte, feuchtigkeitsabhängige Ableitung, die für antistatische Filme geeignet ist. Leitfähige Polymere wie PEDOT:PSS bilden ein konjugiertes Rückgrat, das Elektronen transportiert und dünn genug aufgetragen werden kann, um optisch klar zu bleiben. Beide Methoden sind dort interessant, wo es auf Transparenz, Flexibilität oder eine geringe Partikelbelastung ankommt, und beide erfordern eine strengere Feuchtigkeitskontrolle als eine metallgefüllte Folie.
Vergleich der gängigen Beschichtungsmethoden
Betrachten Sie die folgenden Zahlen als Ausgangspunkte für Ihre eigenen Versuche und nicht als garantierte Werte.
| Route | Leitfähige Komponente | Oberflächenwiderstand | Typische Verwendung | Haupteinschränkung |
|---|---|---|---|---|
| Mit Kohlenstoff gefüllt | Ruß, Graphit | 10 3 bis 10 6 Ohm/Quadratmeter | ESD-Trays, Klebebandrückseite, kostengünstige Abschirmung | Dunkle Farbe, Kohlenstoffabrieb |
| Mit Silber gefüllt | Silberflocken | 0,01 bis 0,1 Ohm/Quadrat | Hochzuverlässige Abschirmung, Membranschalter | Materialkosten |
| Metallpartikel | Nickel, versilbertes Kupfer | 0,05 bis 10 Ohm/Quadrat | Gehäuse, Steckergehäuse | Korrosions- und galvanisches Risiko |
| Ionisches Antistatikum | Quartäre ionische Ammonium- oder Imidazoliumflüssigkeiten | 10 6 bis 10 11 Ohm/Quadratmeter | Klare antistatische Folien, Verpackungen, Plattenware | Feuchtigkeitsempfindlichkeit, Migrationsrisiko |
| Leitfähiges Polymer | PEDOT:PSS und ähnliches | 10 2 bis 10 6 Ohm/Quadratmeter | Transparente flexible Elektroden, Sensoren | Feuchtigkeits- und Säureempfindlichkeit |
An der Haftung scheitern die meisten Projekte
Kunststoffe sind keine Metalle. Unbehandeltes Polypropylen und Polyethylen haben eine Oberflächenenergie von etwa 30 mN/m, während die meisten Beschichtungsbindemittel eine Substratenergie von mehr als etwa 38 bis 42 mN/m benötigen, bevor sie richtig benetzen und haften. ABS, Polycarbonat und Polyamid sind zwar umweltfreundlicher, weisen jedoch immer noch Formtrennmittel, Staub und Verunreinigungen auf.
Vorbehandlung ist die praktische Antwort. Plasma- und Koronabehandlungen erhöhen die Oberflächenenergie und fügen polare Gruppen hinzu, die Flammenbehandlung bewirkt bei vielen Polyolefinen dasselbe und Grundierungen kommen dort zum Einsatz, wo keine Ausrüstung verfügbar ist. Innerhalb des Aktivierungsfensters auftragen, da sich die behandelten Oberflächen innerhalb von Stunden oder Tagen wieder in ihren ursprünglichen Zustand zurückversetzen.
Zwei weitere Fehlermodi verdienen Aufmerksamkeit. Lösungsmittelbasierte Beschichtungen können zu Spannungsrissen bei Polycarbonatmischungen führen. Die Wahl des Lösungsmittels muss daher an realen Teilen getestet werden. Außerdem können sich durch wärmehärtende Systeme dünnwandige Formteile verziehen. Aus diesem Grund werden für PVC und PET häufig niedrigtemperatur- und UV-härtende Beschichtungen gewählt.
Eine praktische Anwendungssequenz
Beim Übergang vom Muster zur Produktion werden bei diesem Auftrag Überraschungen auf ein Minimum reduziert.
- Bestätigen Sie die Qualität des Polymers und messen Sie seine Oberflächenenergie, bevor Sie eine Beschichtung bestellen.
- Reinigen Sie die Teile, um Trennmittel, Öle und Staub zu entfernen, und fassen Sie sie dann mit Handschuhen an.
- Führen Sie eine Vorbehandlung mit Plasma, Korona oder Flamme durch und zeichnen Sie die Parameter auf, damit sie wiederholt werden können.
- Kleben Sie die Steckeröffnungen, Schraubvorsprünge und Erdungskontakte ab und prüfen Sie, ob die Abdeckung dem Sprühnebel standhält.
- Tragen Sie dünne, überlappende Schichten in gleichmäßigem Abstand auf und nicht eine dicke Schicht.
- Die Aushärtung richtet sich nach dem Bindemittelsystem, da sich die Leitfähigkeit von Filmen auf Füllstoffbasis häufig mit zunehmender Trocknung des Films verbessert.
- Testen Sie die ersten Produktionsteile auf Widerstand, Haftung und Dicke, bevor Sie die Charge verwenden.
- Geben Sie jedem abgeschirmten Teil einen definierten Erdungspfad, da ein ungeerdeter leitfähiger Film sehr wenig bewirkt.
Was Sie vor der Skalierung messen sollten
Es ist einfach, die Leitfähigkeit an einer frischen Probe zu messen und dort aufzuhören. Es ist nützlicher zu wissen, wie sich die Beschichtung im Betrieb verhält.
- Oberflächenwiderstand, gemessen bei kontrollierter Temperatur und Luftfeuchtigkeit mit einer Parallelsonde, an Teilen und nicht nur an flachen Coupons.
- Haftung anhand eines Kreuzschraffur-Klebebandtests auf der beschichteten Fläche und an nach der Beschichtung geschnittenen Kanten.
- Die Dicke des Trockenfilms wird über das Teil verfolgt, sodass sowohl dicke Ecken als auch dünne Aussparungen erfasst werden.
- Feuchtigkeit und thermische Zyklen, die ionische Systeme Feuchtigkeit und Füllstoffsysteme Grenzflächenstress aussetzen.
- Abrieb- und Biegetests für Folien, die während der Montage gehandhabt, gewickelt oder gebogen werden.
- Schirmwirkung am montierten Gehäuse, da Nähte, Spalten und unbeschichtete Befestigungspunkte die Leistung häufiger einschränken als die Folie selbst.
Anpassen der Route an das Teil
Die richtige Wahl hängt meist von der Geometrie und der Umgebung ab. Große, einfache Platten und Wannen eignen sich für kohlenstoffgefüllte Beschichtungen, die schnell sprühen. Gehäuse mit tiefen Aussparungen und Innenrippen erfordern möglicherweise einen leitfähigen Füllstoff im Harz oder einen Vakuumprozess, da eine Spritzpistole nicht überall hinkommen kann. Transparente Fenster deuten auf leitfähige Polymere oder ionische Antistatiksysteme hin, die klar bleiben, und Teile, die Lösungsmitteln oder Salznebel ausgesetzt sind, müssen frühzeitig und nicht spät auf das Korrosionsverhalten metallgefüllter Systeme überprüft werden.
Die Kosten gehören in dasselbe Gespräch. Die Gesamtkosten pro akzeptablem Teil sind ein ehrlicherer Vergleich als der Preis pro Liter Beschichtung.
Wenn Compoundieren besser ist als Beschichten
Nicht jedes statische Problem erfordert einen Beschichtungsschritt. Dem Harz kann eine antistatische Chemikalie beigemischt werden, so dass das fertige Formteil ohne Nachbearbeitung Ladung ableitet. Dieser Ansatz erreicht Innenflächen, übersteht die Reinigung und Handhabung und entfernt die Maskierung vollständig, weshalb er für Tragetaschen, Folien und komplexe Formteile beliebt ist.
Wenn Sie diese Route abwägen, finden Sie unsere Übersicht über Antistatika für Kunststoffe, Textilien, Elektronik und Klebebänder erklärt, wo zusammengesetzte Additive ihren Platz haben und wo eine Beschichtung noch besser funktioniert.
Die Kompromisse sind Kompatibilität und Beständigkeit. Ein Additiv muss sich sauber verteilen, darf das Polymer nicht verfärben oder verspröden und muss im Teil verbleiben, anstatt an die Oberfläche zu wandern und abzureiben.
Auswahl der Chemie hinter dem Additiv
Ionische Flüssigkeiten sind hier ein praktischer Werkzeugkasten, da das Kation und das Anion nahezu unabhängig voneinander ausgewählt werden können. Beispielsweise ergibt ein quartäres Ammoniumkation gepaart mit einem fluorierten Anion ein thermisch stabiles, im Wesentlichen nichtflüchtiges Salz, das sich in ein Polymer oder eine Beschichtung einfügt, ohne den Geruch und die Verdunstung, die herkömmliche antistatische Tenside mit sich bringen.
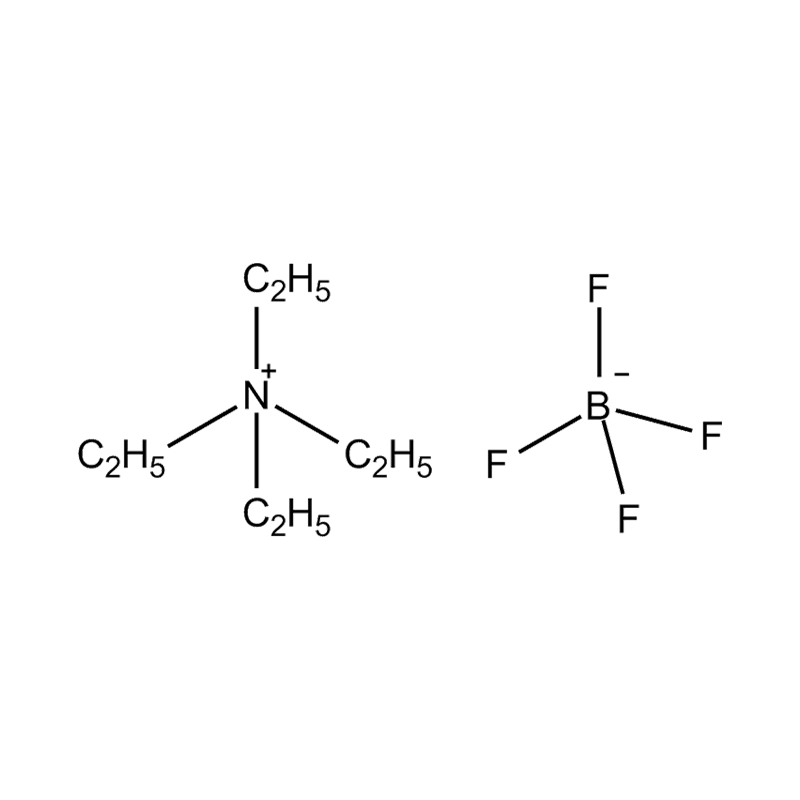 Tetraethylammonium-Tetrafluorborat, quaternäre Ammonium-ionische Flüssigkeit 99 % reines Tetraethylammoniumtetrafluorborat, CAS 429-06-1, eine quartäre ionische Ammoniumflüssigkeit für Katalyse, Elektrolyte und industrielle Additivanwendungen. Produkt anzeigen →
Die Struktur bestimmt auch die Details. Längere Alkylketten und größere Anionen neigen dazu, einen Film weicher zu machen und die Ionenbewegung zu verlangsamen, während kleinere, polarere Anionen die Leitfähigkeit und Feuchtigkeitsempfindlichkeit erhöhen. Wenn es auf die Kompatibilität mit einem polaren Harz oder einer Beschichtung auf Wasserbasis ankommt, werden häufig ionische Flüssigkeiten auf Hydroxyl- und Etherbasis gewählt. Definieren Sie zunächst das Widerstandsband, die Verarbeitungstemperatur und das Reinigungsregime und lassen Sie dann die Chemie folgen.
In Beschichtungs- und Filmformulierungen machen ionische Additive normalerweise einen kleinen Anteil der Mischung aus, oft etwa ein bis fünf Prozent des Trockenfilmgewichts, und werden nur so lange nach oben angepasst, bis der angestrebte spezifische Widerstand erreicht ist.
Ein Projekt auf Kurs halten
Eine leitfähige Beschichtung auf Kunststoff ist kein Produkt, sondern ein System. Polymer, Vorbehandlung, Chemie, Aushärtung und Erdung müssen alle zusammenpassen, und eine Schwäche in einem von ihnen zeigt sich als Fehler auf dem Gebiet.
Die Disziplin, die funktioniert, ist glanzlos: Messen Sie die Oberflächenenergie, bevor Sie eine Beschichtung auswählen, testen Sie die Haftung vor der Vergrößerung und überprüfen Sie die Leistung nach Feuchtigkeits- und Temperaturwechseln und nicht nur am Tag, an dem die Teile hergestellt wurden.
Wenn Sie ein bestimmtes Substrat, ein spezifisches Widerstandsziel oder eine Additivchemie besprechen möchten, Unser technisches Team hilft Ihnen gerne weiter .